検索

Two painters, same clear coat, same booth, opposite results. In most of those arguments the product is not the problem — the gun is. An automotive clear coat spray gun has a harder job than a base coat gun: it must turn a high-solids, fast-flashing liquid into droplets fine enough to flow out into a gloss, yet heavy enough that they do not dry in the air on the way to the panel.
ガンをクリアできるようにセットアップする場合、または完全に納品されなかったガンを交換する場合は、3 つの数字から始めて、そこから外側に向かって作業してください。
以下では、これらの数値がなぜ重要なのか、数値がどこに移動するのか、購入前に何を見るべきなのかを説明します。
クリアコートがベースコートよりも重要な理由
ベースコートは色を均一に塗り、マットを乾燥させるだけで済みます。透明なものは膜を形成し、平らに流れ、光学的に透明な状態を何年も維持する必要があります。その違いにより、銃が何をしなければならないかが変わります。
- 固形分が多いほど粘度が高くなります。 2 成分クリアーには、ベースコートよりもはるかに多くのフィルム形成固体が含まれるため、同じ温度で微細な液滴に分解するには、より多くの噴霧エネルギーが必要です。
- 溶媒が遅く、オープンタイムが長い。 クリアは、液滴が着弾した後の残留流に依存します。噴霧しすぎると、乾燥したザラザラしたオーバースプレーになり、溶けることはありません。霧化が不十分だと、オレンジの皮ができてしまい、どれだけ磨いても完全には除去できません。
- 薄膜ターゲット。 ほとんどの補修用クリアーは、総乾燥膜厚が約 40 ~ 60 μm であると指定されています。均等に2回塗るとそこまで仕上がります。 3 つの重いものを使用すると、ランが発生し、溶剤が飛び出て、バフするまでの待ち時間が長くなります。
- それは人々が見ている層です。 プライマーの欠陥は研磨で除去されます。明らかな欠陥は 3 メートルからでも気づきます。
フルードチップ、ニードル、エアキャップ、仕上がりを決める数値
流体チップは、ニードルが持ち上げられるたびに放出される材料の量を設定するため、これを正しく行うことが最初に重要です。 1.3 mm のチップは、重力フィード ガンでパネル全体をクリアする場合の通常のデフォルトです。2 回のコートでパネルを濡らすのに十分な流量があり、パスごとにランに苦労するほどの量はありません。
チップ、ニードル、エアキャップがセットになっています。先端のみを交換すると、針の装着方法が変わり、通常、片側に重みのある点滴やファンが発生します。予備セットをまとめて保管し、ラベルを付けます。ほとんど 重力式スプレーガン 再仕上げ工場では、クリア用の 1.3 mm セットとプライマー用の 1.6 ~ 1.8 mm セットの 2 つを使用することになります。
| 材質 | フルードチップ | 使用される場所 | 実践メモ |
|---|---|---|---|
| プライマーフィラー | 1.8~2.0mm | 高ビルドプライマー、サンドバック | 激しい流れ。圧力を低く保ち、オーバースプレーを制限する |
| シーラー | 1.6~1.7mm | カラー前の均一なベース | 密閉できるほど濡れており、サンディングによる傷を避けるのに十分な薄さ |
| ベースコート | 1.3~1.4mm | ソリッドカラー、メタリックカラー、エフェクトカラー | 均一なセミドライコート。メタリックには一貫したオーバーラップが必要です |
| クリアコート | 1.2~1.3mm | フルパネル、2回のウェットコート | 噴霧化と流出のバランスをとる |
| スポット/パネルクリア | 1.0~1.2mm | 小さな修理とブレンド | 小型のファン、エッジ近くのより厳密な制御 |
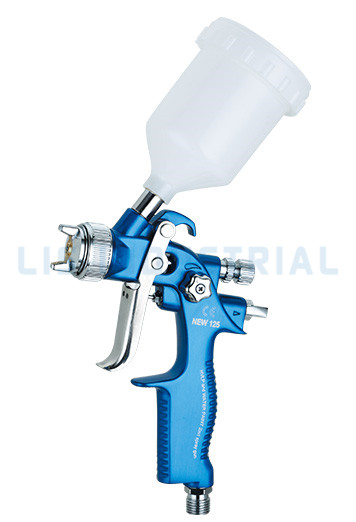
 H2001/H2000 ミニ HVLP 重力式タッチアップ スプレーガン 0.5 ~ 1.0 mm のノズル オプションを備えたコンパクトな 125 mL 重力フィード ガン。フルサイズのガンでは扱いにくい狭い領域の修理やブレンディングに適しています。 製品を見る→
ブレンディングや小さなパネルの場合、フルサイズのガンよりも専用のタッチアップボディを使用した方が、流体ノブを下げた状態で制御しやすくなります。小さめのカップと短いバレルにより、重量が手の近くに保たれます。これは、ドアの端や柱の周りで作業するときに重要です。
HVLP、LVLP、または従来型: エアキャップがクリアーに与える影響
エアキャップの圧力は、ブースのフィルターではなく車両にどれだけのクリアーが付着するかを決定する最大の要因となります。 HVLP は、エアキャップでおよそ 10 psi (0.7 bar) 以下で動作することと定義されており、米国のいくつかの航空管区では、コンプライアンスを 65% 以上の移送効率と結び付けています。これが、HVLP がリフィニッシュ クリアのデフォルトになった理由です。名前が技術的に聞こえるからではなく、パネル上により多くの材料を保持するためです。
LVLP は風量において HVLP よりも下に位置します。これは、HVLP ガンでは不十分な小型コンプレッサーや長くて細いホースでもうまく動作しますが、霧化が若干粗くなります。従来の高圧ガンは依然として最も細かいミストを生成しますが、その大部分がオーバースプレーとしてパネルから跳ね返されるため、材料費がかかり、乾燥した粒子が湿ったフィルムに戻ります。
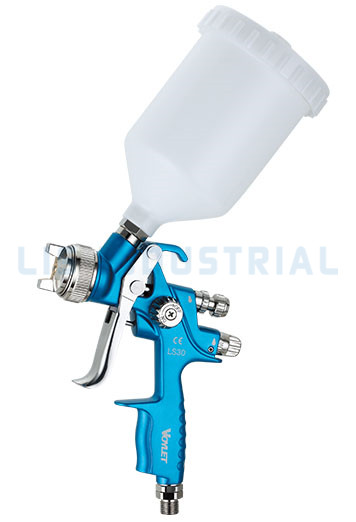
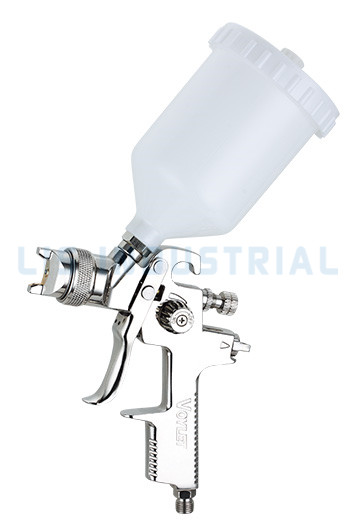
 LS20 HVLP 重力式スプレーガン (ノズルオプション付き) 自動車、プラスチック、金属、木材のトップコート用の 1.3 mm および 1.7 mm ノズル オプションと 600 mL カップを備えた重力供給 HVLP ガン。 製品を見る→
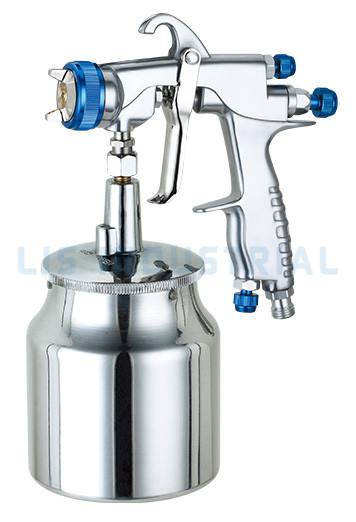
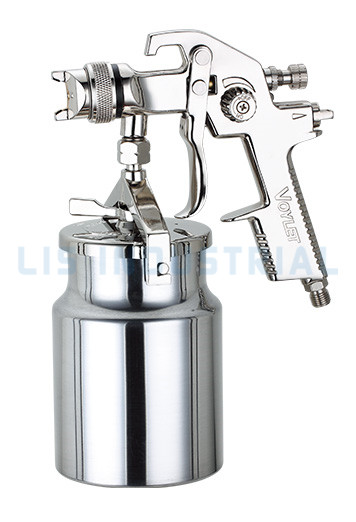
ボディのバッジが何であれ、エアキャップの圧力定格とノズルセットのオプションを問い合わせてください。 1 つのチップ サイズのみで出荷されるガンは、作業工場ではプライマーとクリアーの両方をカバーできません。完全な HVLP スプレーガンの範囲 通常、名前だけではなく、カップサイズとチップのオプションごとに整理されています。
空気供給: ほとんどの画家が省略する部分
銃は与えた空気のみを霧化できます。水分と油は、魚の目や乳白色の曇りとして現れる 2 つの障害であり、どちらもバフ仕上げの段階よりもフィルターで修正する方が安価です。
- コンプレッサーだけでなくガンにもフィルターを設置してください。 入口の 5 μm フィルターレギュレーターは、一晩でラインに沿って蓄積する錆や凝縮水を捕らえます。
- ガンがある場所の圧力を測定します。 タンクのゲージは、8 mm ホースとクイック カプラーを 15 メートル接続した後の圧力については何も示しません。
- ホースは短く太くしてください。 トリガーを引いたときにガンの圧力が低下した場合、レギュレーターではなくホースが制限となります。
- 最初のコーティングの前にトラップの水を抜きます。 一晩中放置されたラインは水を集めます。布に2秒吹き飛ばすだけでパネルを節約できます。
 AFR80 エアパイプラインフィルターレギュレーター 40 ミクロンのろ過能力と 10 ~ 120 PSI の範囲を備えた圧縮空気フィルター/レギュレーターは、スプレーガンの前に水分と油を除去するのに役立ちます。 製品を見る→
繰り返し可能なセットアップシーケンス
ガンがクリーンになったら、以下の順序で変数を分離します。一度に 1 つずつ変更し、ジョブ カードに書き留めます。その記録こそが、良い一日を再現可能なプロセスに変えるのです。
- 流体通路をフラッシュし、スクラップパネルでファンをテストします。先端が部分的に詰まっているため、ファンの片側が重くなり、調整を行わないとそれが隠れます。
- 適合する 1.2 ~ 1.3 mm のチップ、ニードル、エア キャップを取り付けます。ニードルを固定し、ノズルに液だれがないか確認します。液だれがある場合は、部品がセットになっていないことを意味します。
- 空気が流れている状態で入口圧力を設定します。トリガーを引き、流体ノブを閉じ、ガン入口のゲージを設定します。トリガーを放したときに得られる測定値は常に楽観的です。
- フルードノブを約 1 回転半開き、車両ではなくテストカードで調整します。輝きではなく、カード上の液滴のサイズを読み取ります。
- ファン幅を 150 mm の距離で約 200 mm に設定し、それから 1 段階狭くして、長いパネルに沿ってオーバーラップを制御できるようにします。
- 1回目のコートを50%程度重ねて塗り止めます。クリアは、最初のコートの濡れ具合ではなく、均等な 2 回のコートで判断されます。
仕上がりを読む: それぞれの欠陥が何を物語っているのか
ほぼすべてのクリア コートの問題は、1 つの設定に関するメッセージです。プロセス全体ではなく、設定を変更します。
| 欠陥 | どのように見えるか | 最も一般的な原因 | 最初に行う変更 |
|---|---|---|---|
| オレンジピール | 平らに研磨できない小石のようなテクスチャーのある表面 | 噴霧空気が不十分、先端が液体に対して大きすぎる、または通過速度が速すぎる | 入口圧力を 1 段階上げ、1.3 mm の設定を確認し、パスを遅くします。 |
| ドライスプレー | エッジとブレンドゾーンにザラザラした砂のようなオーバースプレー | ガンがパネルから遠すぎる、圧力が高すぎる、溶剤の速度が速すぎる | 近くに移動し、空気を減らし、より遅い減速機に切り替えます。 |
| ソルベントポップ | フィルムのピンホールや小さな水泡 | 1回のコートあたりのフィルムが多すぎる、フラッシュ時間がブース温度に対して短すぎる | コートを薄くし、フラッシュを長くし、ブースとパネルの温度をチェックします |
| 垂れ下がり | カーテンと吊り下げ点滴 | 流体ノブが開きすぎる、パスが遅い、オーバーラップが重い | 液体ノブを半回転閉め、手の速度を上げ、距離を確認します |
| 赤面 | フィルムの中の乳白色のもや | エアラインからの湿気がスプレーに入る | トラップを排水し、ガンの入口に合体フィルターを追加します |
クリアコートガンを購入する前に確認すべきこと
ショップや販売店にとっては仕上げが重要ですが、最初のシーズン後も銃が使用され続けるかどうかはサプライチェーンが決定します。
- いくつかのサイズのマッチしたセット。 1.0、1.2、1.3、1.4 mm のチップ、ニードル、エア キャップのセットを、3 つの個別の部品番号としてではなく、完全なユニットとして注文できることを確認します。
- ねじと継手の規格。 1/4 インチ BSP インレットは、NPT カプラーでは適切にシールされません。ガンがどの規格を使用しているかを確認し、適合するフィッティングを在庫してください。
- 摩耗部品が棚にあります。 ニードル、スプリング、カップガスケット、エアバルブシールは消耗品です。予備品が到着するまでに 6 週間かかる銃は予備の銃であって、正常に動作する銃ではありません。
- 文書化された品質管理。 すべてのユニットが梱包前にサンプルではなく機能テストされているかどうかを尋ねます。たとえば、LIS Industrial は、材料の受入れ検査、工程内チェック、100% 機能テスト、最終検査を ISO9000 手順に準拠して実施し、自社のスプレーガン製品ライン全体で CE および GS 認証を取得していると述べています。
- 範囲全体での一貫性。 カップのネジ山とボディのフィッティングをモデル間で共通に保つメーカーにより、トレーニング、予備在庫、洗浄手順を標準化できます。
- サポート材。 分解部品図とダウンロード可能なデータシートを使用すると、カタログ写真よりも時間を節約できます。
銃は再塗装の中で最も安価な部品であり、失敗すると最も高価な部品です。作業に合わせてチップのサイズを選択し、空気の供給を証明し、パネルに近づく前にガンをテストカードにセットします。仕上がりは、どの機能リストよりも、これら 3 つの決定に基づいて決まります。
よくある質問
Q1.自動車のクリアコートにはどのサイズのスプレーガンが必要ですか?
フルパネルクリアの場合は、1.2 ~ 1.3 mm のフルード チップが通常の選択です。スポット修復やブレンドの場合は 1.0 ~ 1.2 mm に下げ、常にニードルとエアキャップを先端に合わせてください。
Q2.プライマーガンでクリアコートを吹き付けることはできますか?
うまくいきません。 1.8 mm のプライマー設定では、薄い透明フィルムに対して材料の移動が多すぎるため、噴霧が粗いままの状態でランと格闘することになります。プライマーとクリアー用に別々のチップセットを用意してください。
Q3. HVLP クリア コート ガンはどのくらいの圧力で作動させるべきですか?
ほとんどの HVLP クリア ガンは、エア キャップが約 10 psi 以下に保たれていれば、トリガーを引いた状態で入口で約 2.0 ~ 2.5 bar で動作します。コンプレッサーではなく、ガンの入口で測定してください。
Q4.クリアコートがオレンジの皮で剥がれるのはなぜですか?
通常は、霧化エネルギーが少なすぎるか、パスが速すぎるか、フィルムが流出する前に溶剤がフラッシュすることが原因です。製品を交換する前に、入口圧力を 1 段階上げ、ファンを狭くし、ハンド速度を遅くしてください。
Q5.クリアコートにはHVLPよりLVLPの方が優れていますか?
LVLP は少ない空気量で動作するため、小型コンプレッサーや長くて細いホースに適しています。 HVLP は通常、空気供給が適切な場合にハイソリッド クリアをより適切に霧化するため、ラベルではなくコンプレッサーの出力に基づいて選択します。
Q6.使用後にクリアコートスプレーガンを掃除するにはどうすればよいですか?
直ちに推奨溶剤で洗い流し、チップをバックフラッシュし、ニードルを取り外し、パッキンを洗浄して潤滑してください。ガン全体を決して浸さないでください。エアキャップ内の透明な部分が乾いてしまうことが、翌朝ファンに異常が発生する最も一般的な原因です。