検索

2 リットルのエナメル、重力供給ガン、1.3 mm の液体チップ: 引き金を引くと、濡れたガラスのようなコートか、乾いた砂のようなミストが得られます。銃が原因であることはほとんどありません。ミックスです。ペイントがエアキャップに到達する前に適切な粘度にすると、最も典型的なスプレーの不具合は発生しなくなります。
簡単な答えは、目盛り付きカップでシンナーの体積を測定し、かき混ぜながら少しずつ加え、ノズルが実際に噴霧できる粘度までコーティングを調整し、混合物をガンカップに濾します。以下のすべては、これら 4 つの習慣の背後にある数字と、それらが 1 つの銃から別の銃へと変化する場所を説明しています。
フィニッシュを決める4つのルール
まず結論。ミキシングに関して 4 つのことしか覚えていない場合は、次のことを覚えておいてください。
- 決して目視ではなく、体積で測定してください。 タッチアップカップの中で無害に見える飛沫は、塗料 1 リットル中に含まれる割合がまったく異なります。目盛り付き混合カップを使用してください。
- 最初にレデューサーを入れ、次にペイントします。 比率マークまで塗りつぶしてから、ペイントラインにペイントを追加します。一度かき混ぜると、カップの側面に比率が表示されます。
- 比率だけではなく、粘度で混合物を判断してください。 温度、顔料の量、保存期間はすべて粘度を変化させます。比率がレシピです。流れは結果です。
- スプレーする前に濾してください。 125 ~ 190 ミクロンのコーン フィルターの価格は数セントで、吐き出しやノズルの詰まりの原因となる皮や砂を除去します。
図 1: 減速機の一般的な開始範囲。コーティング技術データシートの塗料量のパーセンテージとして表されます。これらを出発点として扱い、手元にある製品のラベルと照らし合わせて確認してください。
缶に記載されている比率が出発点にすぎない理由
コーティングメーカーは、単一の数値ではなく薄化範囲を公表していますが、これには正当な理由があります。同じ製品の 2 つの缶を異なる条件で保管すると、同じ流量に達するために異なる量の減速剤が必要になる可能性があります。 「5 ~ 15 %」という範囲は曖昧ではなく、実際に動作する範囲です。
粘度は温度によっても変化します。摂氏 25 度の店では、同じ店の 10 度よりも塗料が薄くなるため、夏には完璧にスプレーされた混合物が冬には粗くなる可能性があります。カップに入れたまま放置した溶剤系塗料も溶剤が蒸発するにつれて濃くなるため、1 時間放置したバッチの挙動が新しいものとは異なるのはこのためです。
フローカップまたはドリップテスト?
フローカップは繰り返し可能な数値を提供します。これは、混合物が校正されたオリフィスを通って排出されるのに必要な秒数を測定します。 Zahn #2 カップを使用すると、多くの溶剤系コーティングは、混合物が約 18 ~ 22 秒で排出されるときによく噴霧され、わずかに遅い混合物が従来の高圧ガンに適しています。カップを使用しない場合は、ドリップテストを使用します。かき混ぜ棒を混合物から持ち上げます。細く連続した流れとなって流れ落ちる絵の具は、近くにあります。ゆっくりと落ちる絵の具はまだ厚すぎます。水のように流れてすぐに顔料を落とす絵の具は行き過ぎです。
数値に関係なく、メーカーが指定した減速機を使用してください。溶剤系コーティングを水で決して薄めないでください。樹脂が固まる可能性があり、形成された膜は柔らかいままです。水性製品には水または専用の添加剤が使用されますが、その場合でも蒸留水は水道水よりも安全です。溶解したミネラルが表面欠陥を引き起こす可能性があるためです。
ステップバイステップ: きれいにスプレーされるバッチを混合する
これは、バンパー、キャビネットのドア、または庭の門にスプレーする場合でも、最初のバッチに推奨する順序です。
- 缶だけでなく技術データシートも読んでください。レデューサーのタイプ、シンニング範囲、フルードチップのサイズ、および 2K 製品の場合はポットライフが記載されています。
- 塗料を室温に戻します。コールドペイントは実際の粘度を隠し、取り返しのつかない追加の還元剤を要求します。
- 最初にレジューサーをマークまで注ぎます。そうすれば、どれだけ入ったかが正確にわかります。
- 塗料を比率線まで加え、30〜60秒間ゆっくりとかき混ぜます。振るのではなくかき混ぜることで、混合物に気泡が入らないようにします。
- さらに 2 ~ 3 パーセントの還元剤を決定する前に、フロー カップまたはドリップ テストで粘度を確認してください。
- 混合物をコーンフィルターを通して濾し、ガンカップに直接入れます。
- 使用する予定の設定で、通常の作業距離 (通常は 15 ~ 20 cm) でボール紙にテストスプレーします。
- 少しずつ調整して、何をしたか書き留めてください。 2 ~ 3 パーセントは実際の変化です。 10パーセントは別のコーティングです。
パーツ一式をスプレーするのか、それともパネル全体をスプレーするのか?圧力タンク内で 1 つの大きなバッチを混合すると、20 分ごとに停止して再度混合するのではなく、最初の部分から最後の部分まで同じ比率が維持されます。
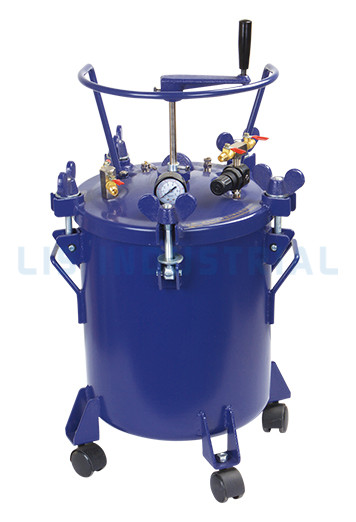 大量バッチ混合用の PT-20 加圧ペイントタンク 加圧塗料タンクは、より大きなスプレーバッチ用に配置されており、最初の部分から最後の部分まで混合比を一定に保つのに役立ちます。 製品を見る→
図 2: 等角構造として描かれた 3 ステップの混合シーケンス。最初に減速剤が測定され、塗料が比率線に追加され、完成したバッチがガンカップに到達する前に撹拌され、濾されます。
ガンとフィードシステムに合わせた混合物
ガンは異なる方法で液体を持ち上げて霧化するため、同じ塗料缶でも 2 つの異なるガンに対して 2 つの異なる混合が必要になることがよくあります。
| フィードシステム | 減速機追加 | ターゲットフロー、ザーン#2 | 実践メモ |
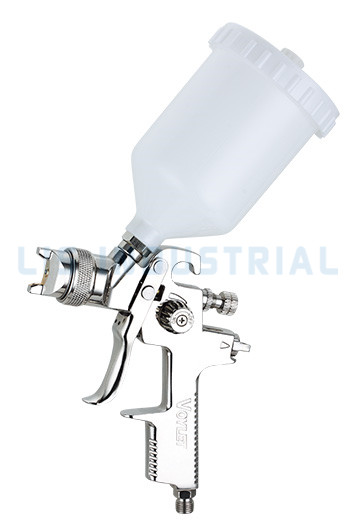
| 重力 HVLP、1.3 ~ 1.4 mm | 5~15% | 18~22秒 | 最低圧力、最高の転写効率、最小限のオーバースプレー |
| LVLP、重力 | 5~15% | 18~22秒 | コンプレッサーの出力が制限されている場合に便利です |
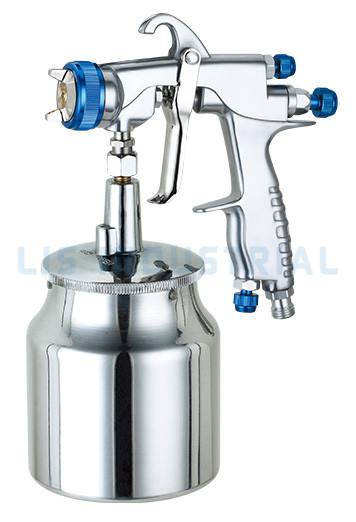
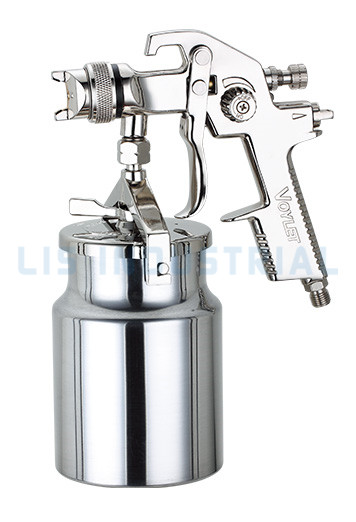
| 吸引(サイフォン)フィード | 10-20% | 20~25秒 | 塗料をチューブ上に持ち上げるために、より薄い混合物が必要です |
| 圧送またはタンク | 5~20% | 18~22秒 | 大きなバッチ向けの定流量、レギュレータで設定 |
| 従来の高圧 | 10~25% | 20~26秒 | パターンが広くなり、オーバースプレーが多くなり、より多くの減速機が必要になります |
HVLP 重力ガンを使用して、薄化範囲の下限に向かって混合し、エア キャップに作用させます。 HVLPスプレーガン 低圧で噴霧するため、同じ先端サイズのサイフォンガンよりも必要な減速機が著しく少なくなり、薄くしすぎるとランと余分なスプレーが発生するだけです。
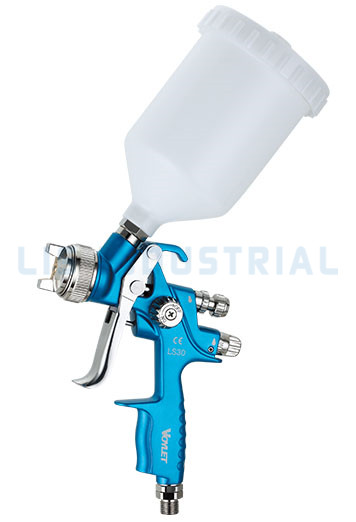
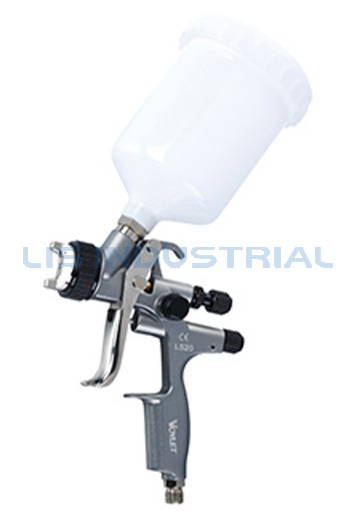 LS20 HVLP 重力スプレーガン 1.3/1.7 mm ノズル付き 自動車、プラスチック、金属、木工品のトップコート用の 600 ml カップ、29 PSI、1.3/1.7 mm ノズルを備えた重力フィード HVLP スプレーガン。 製品を見る→
従来の高圧ガンはその逆です。より多くの空気を移動させ、より幅広で柔らかいパターンを生成します。通常、その空気の流れに追いつくために混合物をより薄くする必要があります。一度に大きく加えるのではなく、2 ~ 3 パーセントずつ混ぜて、毎回パターンを再テストします。
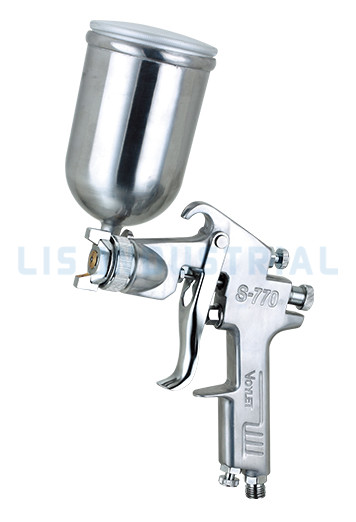 S770G 経済的な自動車修理用従来型スプレーガン 400 ml カップ、50 PSI、自動車修理塗装用の複数のノズル サイズを備えた経済的な従来の重力フィード スプレー ガン。 製品を見る→
よくある混合エラーとその修正方法
機器の問題のように見えるスプレーの欠陥のほとんどは、実際には混合カップから始まります。
| 症状 | 典型的な混合原因 | 最初の修正 |
| オレンジの皮、小石状のフィルム | 混合物が濃すぎるか、流体チップが小さすぎる | 2 ~ 3 % レジューサを追加し、データシートと照らし合わせてチップのサイズを確認してください |
| 乾燥した砂状のオーバースプレー | 減速機が多すぎるか、空気圧が過剰です | より薄く、より低い入口圧力を低減する |
| 垂れ下がり | 薄めすぎた混合物が多量に適用されすぎた | 表示された範囲に戻り、さらに薄く塗ります。 |
| 魚の目やクレーター | 汚れたカップによるシリコンやオイルの汚染 | 清潔なカップと新しいシンナーを使用し、バッチを濾します。 |
| ノズルの吐き出し、詰まり | カップ内の裏ごしされていないミックスまたは乾燥した皮 | 125~190ミクロンのフィルターで濾します |
| 斑点のある金属 | 薄めすぎたバッチで減速剤が分離する | 再撹拌し、減速機を減らし、より遅いグレードを使用します |
混合が正しくてもフィニッシュが失敗する場合、問題は通常、化学的性質ではなく技術にあります。ガンの距離、オーバーラップ、トリガーのタイミングについては、この記事で説明します。 スプレーテクニックガイド .
水性製品と 2K 製品: 2 つの異なる習慣
水性ベースコートは通常、5 ~ 10 パーセントの蒸留水またはメーカーの添加剤を使用することで還元が少なくて済みます。また、暖かい店内ではより速くフラッシュするため、1 時間以内に使用できるように少量ずつ混合します。
2 成分製品はまた別の分野です。活性化剤の比率は感触ではなく化学です。指定どおりに正確に測定し、両方の部品が完全に組み合わされた後にのみ減量し、ポットライフを尊重してください。ゲル化し始めた 2K 混合物は、後でどれだけ還元剤を注入しても、1.3 mm チップを通って流れることはありません。
ミックスを書き留めて推測をやめてください
再現性のある結果が得られる塗装業者は、製品とバッチコード、減速機の割合、工場の温度、フローカップの秒数、流体チップのサイズ、入口圧力、結果などの簡単なログを記録します。通常、1 つのガンと 1 つのコーティングに適した混合物を見つけるには、3 ~ 4 つのバッチで十分であり、その後は、再発明することなく、それを繰り返すことができます。
よくある質問
スプレーガンの塗料とシンナーの正しい比率はどれくらいですか?
普遍的な数字はありません。溶剤系コーティングは通常、空気噴霧ガンの場合は体積で 5 ~ 20 パーセント削減され、サイフォンまたは従来のセットアップでは最大 25 パーセント削減されます。ラベルに印刷されている範囲の下限から開始し、そこから調整します。
塗料がスプレーできるほど薄いかどうかはどうすればわかりますか?
フローカップまたはドリップテストを使用してください。多くの溶剤系塗料は、Zahn #2 カップから約 18 ~ 22 秒で排出され、うまくスプレーされます。カップがなければ、撹拌棒から細い連続した流れで流れ出る混合物は通常、ほぼ近くにあります。
スプレーガンの塗料を水で薄めることはできますか?
水で薄めることができるのは水性塗料のみです。アルキドまたは溶剤系エナメルに水を加えると、樹脂が固まり、柔らかい膜が残ることがあります。水ベースの製品の場合は、蒸留水またはメーカーの添加剤を通常 5 ~ 10 パーセント使用します。
HVLP ペイントにどのくらいのシンナーを加えればよいですか?
HVLP ガンは低圧で霧化するため、通常はサイフォン ガンよりも必要な減速機の量が少なく、多くの場合、体積で 5 ~ 15 パーセントです。 2 ~ 3 パーセントの段階で追加し、スプレーする正確なエア キャップと液体チップでテストします。
スプレーした塗料がオレンジの皮のように見えるのはなぜですか?
オレンジの皮は通常、混合物が濃すぎるか、流体チップが小さすぎるか、空気圧が低いことを意味します。次のバッチを 2 ~ 3 パーセント薄め、レギュレーターをガンの指定圧力に設定し、ノズルを表面から 15 ~ 20 cm 離してください。
スプレーする前に塗料をこす必要がありますか?
はい。 125~190ミクロンのコーンフィルターが、ノズルの詰まりやパネルへの吐き出しの原因となる皮膚、顔料の塊、ほこりを捕らえます。混合したバッチをガンカップに濾し、残り物を元の缶に戻さないでください。