検索

2 人の塗装職人が同じドアスキンをブースに吊るし、同じリットルのクリアコートを注ぎ、まったく異なる 2 つの結果を得ることができます。変数は通常、壁にある銃です。自動車の再仕上げの場合、実際の仕様は、ベースコートとクリアコート用の 1.3 ~ 1.4 mm の流体チップ、プライマー フィラー用の 1.6 ~ 1.8 mm のチップ、メーカーの HVLP 窓の内側に保持された入口圧力 (多くの場合、ガンで 15 ~ 30 psi)、およびトリガーを引いた状態でも約 10 ~ 13 CFM を供給する空気供給を備えた重力フィード HVLP スプレー ガンです。
これら 4 つの数字で、以降のほとんどのことが決まります。このガイドの残りの部分では、公差が実際にどこにあるのか、どの欠陥がどの設定に遡るのか、ショップが 1 つのモデルに標準化する前に、またはバッチ注文を行う前に何を確認する必要があるかについて説明します。
HVLP が再仕上げパネルで実際にどのような変化をもたらすのか
HVLP とは、エア キャップが低圧で霧化するように設計されていることを意味します。真のコンプライアント キャップは 1 気圧下で良好に動作しますが、ガンの入口は通常、モデルとコーティングに応じて 15 ~ 30 psi の間にあります。風速を下げると、2 つの有益な効果があります。塗料粒子の速度が遅くなり、より多くの粒子がブース フィルターに跳ね返る代わりにパネル上に留まるようになります。もう 1 つは、金属フレークをベースコート全体に縞状に押し出す乱流を静めることです。
トレードオフは速度の低下です。 HVLP ガンは、従来の高圧ガンに比べてパスごとに移動する材料の量が少ないため、ガンを安定したペースで動かし続け、大きなパネルに追加のコーティングを施すことができます。その代わりに、フィルムはより均一に形成され、床に残る製品は少なくなり、フレークの方向はドアから隣接するクォーター パネルまで一貫したままになります。まさにライト バーの下で不一致が現れる場所です。
スプレー装置のトレーニング資料で報告されている一般的な範囲。実際の数値はガンのモデル、粘度、減速機、ガンからパネルまでの距離によって変化します。
フルードチップとコーティングの一致が第一
フルードチップは銃において最も重要な選択であり、ほとんどの誤購入が発生する場所です。チップのサイズが小さすぎると、納期が短くなります。ファンは正常に見えますが、フィルムは乾燥し続け、パスの最後にガンが吐き出し、クリアコートが流れ出ません。特大のチップがパネルに溢れています。遅いフラッシュ、ボディラインに沿ったたるみ、そして回復するには何時間ものサンディングと研磨が必要な重いオレンジの皮があります。
| コーティング | フルードチップ | ガンの入口圧力 | 一致しないと何が問題になるのか |
|---|---|---|---|
| ポリエステル/ハイビルドプライマーフィラー | 1.6~1.8mm | 25 ~ 35 psi | チップが小さすぎる: 乾燥したザラザラしたフィルムと詰まり |
| プライマーサーフェーサー/シーラー | 1.4~1.6mm | 20 ~ 30 psi | チップが大きすぎる: 流れて溶媒の放出が遅くなる |
| 溶剤または水性ベースコート | 1.3~1.4mm | 18 ~ 28 psi | 圧力が高すぎる: 金属の斑点とオーバースプレー |
| 2Kクリアコート | 1.3~1.4mm | 20 ~ 29 psi | 圧力が低すぎる: 粗い液滴と剥離 |
| 一段トップコート | 1.4~1.5mm | 20 ~ 30 psi | 境界線のヒント: パネル全体の光沢が不均一 |
| スポットリペア/タッチアップ | 0.8~1.0mm | 15 ~ 25 psi | フルサイズのガン: ブレンド領域が広すぎて磨ききれない |
公称 1.4 mm のチップでは、製造バッチ間の実際の公差は約 ±0.05 mm であることが予想されます。同じハイソリッドクリアーで 1.3 mm と 1.4 mm のセットを比較するまでは、それは些細なことのように聞こえます。先端が小さいほど垂直パネルやピラーをより細かく制御でき、大きい先端はガンを追いかけることなく水平方向により湿ったコートを塗ります。
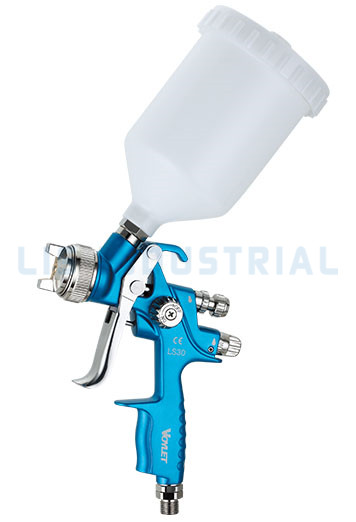
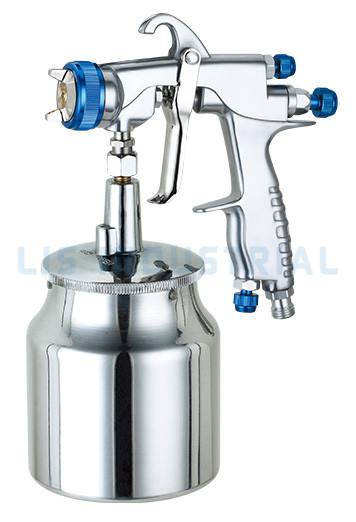
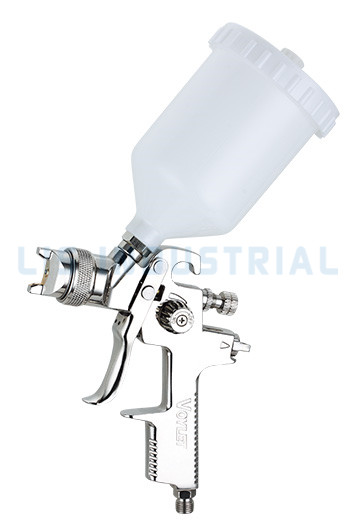
 LS20 重力式 HVLP スプレーガン 自動車、金属、プラスチック、木材の塗装作業向けの 600 ml カップと 1.3/1.7 mm ノズル オプションを備えた重力フィード HVLP ガン。 製品を見る→
600 ml のカップを備えた重力供給ボディは、パネル作業の実際的なデフォルトです。カップはノズルの上にあるため、最後の 50 ml は傾けずに供給され、完全なストリップダウンではなくクリーンアップに数分かかります。
エア供給: 仕上げの欠陥のほとんどが始まる場所
準拠した HVLP ガンは空気を必要とするツールです。従来の高圧ガンが 4 ~ 6 CFM で動作する場合、HVLP キャップは通常、入口で 10 ~ 13 CFM を要求します。トリガーが開いたときに供給量がそれを下回ると、正しく噴霧されません。トリガーを開いた状態で空気を流しながら圧力を設定します。閉じたガンの静的測定値は常に数 psi 単位で楽観的です。
コンプレッサーの後ろではなく、ガンから 1 ~ 2 メートル以内に取り付けられたフィルターレギュレーターにより、ホースの損失が問題にならないようにします。カプラーもチェックしてください。摩耗したクイック リリース フィッティングにより、流れの下で数 psi が低下する可能性があります。これは、きれいなクリアコートが乾燥した剥がれたコートに変化するのに十分です。
測定データではなく概略図です。圧力が小さすぎると、液滴が粗くなり、剥がれが生じます。圧力が大きすぎると、オーバースプレー、ドライスプレー、および材料の無駄が生じます。
 AFR80 エアパイプラインフィルター/レギュレーターユニット 10 ~ 120 PSI 範囲、40μ 濾過、G1/4 ~ G1/2 入口オプションを備えたフィルターレギュレーターは、圧縮空気パイプライン設定の圧力管理に役立ちます。 製品を見る→
2 つのアクセサリにより、当て推量のほとんどが不要になります。ガンの端に目に見えるゲージを備えたフィルター レギュレーターと、工場の空気を吹き付ける代わりにキャップとカップリングを洗浄するための専用のブロー ガンです。
ブース照明を生き残る技術
設定は銃を近づけます。テクニックが仕事を終わらせます。以下は、テスト パネルではなく車に毎日 HVLP をスプレーする店舗全体での一貫した習慣です。
- 表面から 15 ~ 20 cm 離してください。洪水が近づくと危険が走ります。さらに遠ざけると、フィルムが着地する前に乾燥します。
- 屋根やボンネットの端を含むパス全体でガンをパネルに対して 90° に保ちます。アーク放電が縞模様の原因です。
- パスごとに 50% オーバーラップし、トリガーを放す前にファンがパネルの端に重なるようにします。
- パネルの端の直前でトリガーをオンにし、パネルの端の直後でオフにします。決してパネル自体を越えてはなりません。
- 閉じた状態から約 1.5 ~ 2 回転分の液体から始めて、ファンをパネルの幅に調整し、最後に液体を微調整します。
- 塗装の間にパネルを仮止めし、フラッシュ時間を尊重してください。 HVLP は成膜速度が遅いため、急いで次の塗装を行うと溶剤が閉じ込められてしまいます。
 M308 プロ タッチアップ スプレーガン 200 mL カップと 1.5/1.8 mm ノズルを備えたコンパクトな吸引フィード タッチアップ ガンで、細部のスプレーや狭い修理領域に適しています。 製品を見る→
側枠、柱、ブレンド ゾーンの場合、0.8 ~ 1.0 mm の先端を備えた小さなタッチアップ ボディにより、修復面積が 1 回のステップで研磨できるほど狭い範囲に保たれます。
バッチを購入する前に確認すべきこと
ショップ用に購入する場合や再販する場合、仕様書は決定の半分にすぎません。これらのチェックにより、3 年間持続する銃と 3 か月持続する銃が区別されます。
- エア キャップがマーケティング文章で単に「低圧」ではなく、実際に準拠した HVLP として説明されていることを確認してください。
- ガンが作業に追従できるように、少なくとも 1.3、1.4、および 1.6 mm の予備のチップ、ニードル、ノズル セットを求めてください。
- カップの材質とシールが溶剤系と水系の両方のシステムと互換性があるかどうかを確認してください。
- インレットスレッドとカプラーの規格を、ショップがすでに使用しているものと一致させてください。
- CE/GS 文書と ISO9000 プロセスの証拠をリクエストします。これは監査や保険に関する会話に役立ちます。
- 特に複数のベイにまたがって標準化する場合は、モデルが生産中であり、部品が在庫されていることを確認してください。
- バッチ注文を確定する前に、スクラップパネルに 1 つのガンをスプレーします。
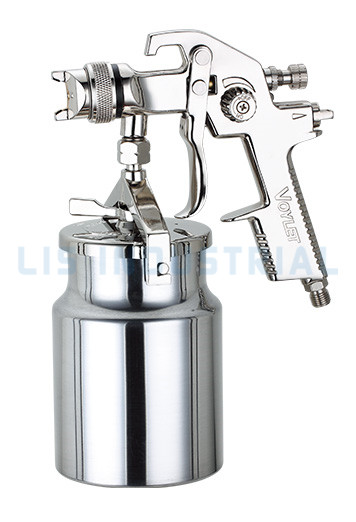
すでに幅広いサービスを構築しているサプライヤー HVLP スプレーガンの範囲 並んで 重力式スプレーガン 、カップ、レギュレーター、スペアチップセットを備えたものは、消耗品やサービスパーツが入手可能なため、単一の SKU のみを販売するものよりも扱いやすいのが通常です。
クリーニングと消耗品がガンの寿命を決定します
ほとんどの HVLP ガンは、摩耗ではなく清掃習慣によって早期に引退します。本体全体を溶剤に浸すとニードルパッキンの潤滑剤が剥がれシールが硬化します。キャップのみを洗浄すると、流体通路に乾燥したクリアコートが残ります。
- エアキャップ、フルードチップ、ニードルを剥がし、その部分だけを浸します。
- 空気の通り道を取り除くには、ワイヤーやドリルビットを使用せず、付属のブラシを使用してください。
- 洗浄後はニードルパッキンに注油を控えめにし、トリガーを放した状態で保管してください。
- 予備のチップとニードルセットを棚に保管してください。ニードルが摩耗すると、目に見えて故障するずっと前にファンが交換されます。
よくある質問
クリアコートにはどのサイズの HVLP スプレーガンが必要ですか?
入口圧力約 20 ~ 29 psi の 1.3 ~ 1.4 mm のフルード チップは、ほとんどの 2K クリアコートに適しています。垂直パネルと微調整の場合は 1.3 mm に進みます。
HVLP ガンで自動車用プライマーをスプレーできますか?
はい。高ビルドプライマーフィラーには 1.6 ~ 1.8 mm のチップを使用し、圧力ではなく流体の流れを上げます。そうしないと、フィルムが乾燥してザラザラした状態になります。
HVLP スプレーガンにはどの CFM コンプレッサーが必要ですか?
トリガーを開いた状態で銃で 10 ~ 13 CFM を計画してください。ガンのピーク需要に合わせて評価されたコンプレッサーでも、ロングパス中にはたるみが発生します。
車の塗装におけるHVLPとLVLPの違いは何ですか?
HVLP は低圧でより多くの空気を移動させ、より速くカバーします。 LVLP はコンプレッサーの容量が少なくて済みますが、材料をよりゆっくりと配置するため、小規模な店舗に適しています。
パネルを塗装するとき、HVLP ガンをどのくらいの距離まで保持する必要がありますか?
15 ~ 20 cm、パス全体を通して水面に対して直角に保ちます。さらに外側に移動するとフィルムが乾燥します。近づくと水浸しになり、危険が生じます。
HVLP ガンのスプレーが乾燥したり、オレンジの皮が残ったりするのはなぜですか?
通常は、入口圧力が低いか、コーティングが薄すぎるか厚すぎるか、チップのサイズが 1 つ違います。最初に流動圧力を確認し、次にチップを確認します。