検索

手には新しい HVLP ガン、新しい塗料が入ったカップ、そして再塗装したくない表面があります。通常、最初のパスは問題ないように見えますが、2 番目のパスではすぐに、端近くのダレ、たるみ、乾燥したほこりっぽい部分が発生する可能性があります。聞き覚えがあるかもしれませんが、銃自体が問題になることはほとんどありません。
覚えておく価値のある結論は次のとおりです。HVLP スプレーは、エア供給、塗料の粘度、ガンの動かし方という 3 つの要素が連携して初めて、きれいで均一な仕上がりを実現します。これらはいずれも単独で正しく行うのが難しいものではありませんが、どれか 1 つでも省略すると、コーティングにすぐに反映されます。このガイドでは、実際に重要な圧力、距離、重なり、メンテナンス習慣など、セットアップから片付けまで HVLP スプレーヤを使用する方法を説明します。
HVLP がよりきれいな仕上がりを実現する理由
HVLP は、High Volume、Low Pressure の略です。ガンは、低圧 (キャップでは約 10 psi、空気入口では通常 25 ~ 30 psi) でエア キャップを通して大量の空気を押し出すことによって塗料を霧化します。この柔らかく大量の気流により、HVLP ガンは従来の圧縮空気スプレー ガンよりも表面からの塗料の跳ね返りがはるかに少なくなります。
ここで最も有用な尺度は転写効率、つまりノズルから出て実際にワークピースに着弾するコーティングの割合です。 EPA および仕上げ業界のガイドラインで一般的に引用されている数値では、従来のエア スプレー ガンの塗布効率は約 30 ~ 40% ですが、適切に調整された HVLP ガンは通常 65% 以上に達します。キャビネットや車のパネルの場合、その違いは、使用する材料が減り、余分なスプレーが減り、作業エリアがきれいになることを意味します。
トレードオフは航空需要です。 HVLP では、継続的な量の空気が必要です。コンプレッサーが追いつかないと、パターンが狭くなり、ファンがちらつき、仕上がりがむらになります。そのため、空気の供給を最初に解決する必要があります。
スプレーする前に必要なもの
材料を混合する前に、これら 4 つの要素を準備してください。最初の HVLP セッションが再サンドで終了する最も一般的な理由は、そのうちの 1 つをスキップすることです。
- 空気の供給。コンプレッサー供給の HVLP ガンは、推奨入口圧力でおよそ 6 ~ 9 CFM を消費します。コンプレッサーはその出力を継続的に保持する必要があり、流出する空気は水/油分離器を通過する必要があります。タービンベースの HVLP システムには独自のブロワーがあり、コンプレッサーの問題は完全に解消されます。
- ノズルとニードルを正しくセットしてください。ノズルのサイズは通常 1.0 mm ~ 2.5 mm です。 1.3 ~ 1.4 mm のセットは自動車用プライマー、ベースコート、クリアコートに適しています。 1.7 ~ 2.0 mm は木材用プライマーや高粘度の材料に対応します。
- 塗装の準備。カップに入れる前に、すべてのコーティングを使い捨てのメッシュフィルターで濾します。 2 液性塗料は完全に混合し、脱気するために数分間放置する必要があります。
- 換気の良いワークスペース。オーバースプレー粒子はすぐに蓄積します。少なくとも、通風のある空間で作業してください。大規模な作業には、適切なスプレー ブースの方が適しています。
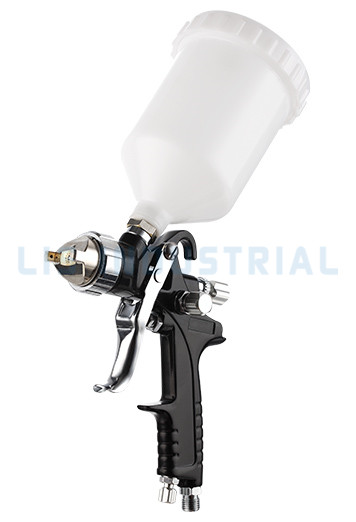
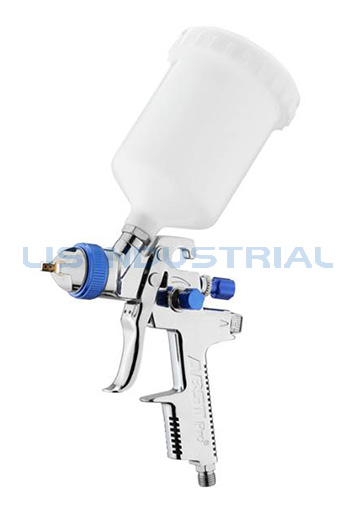
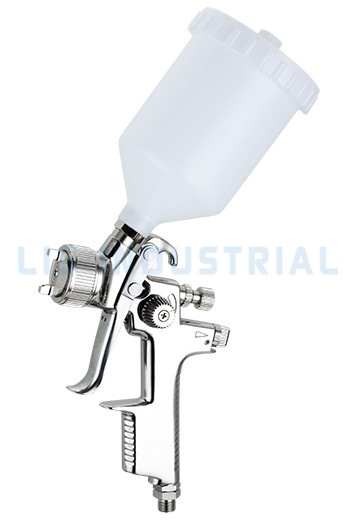
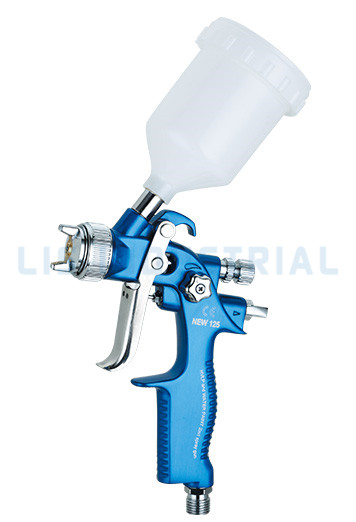
まだガンを選択している場合は、溶剤との互換性を考慮したステンレス鋼の流体経路、快適なトリガーリーチ、交換可能なエアキャップ、ニードル、ノズルアセンブリを探してください。これらの詳細によって、銃が長年の使用にどれだけ耐えられるかが決まります。
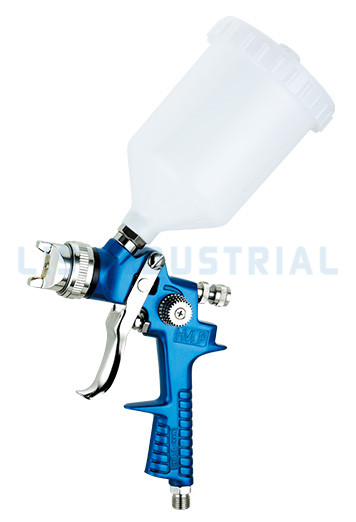
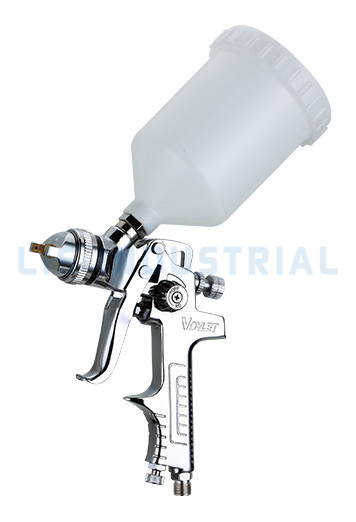
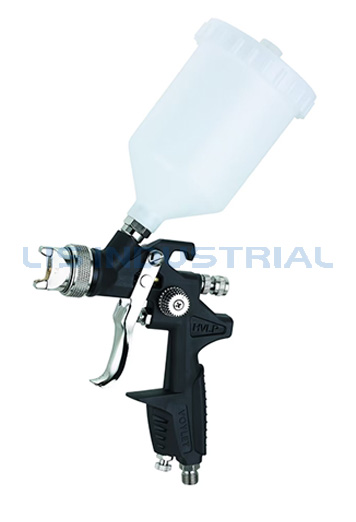
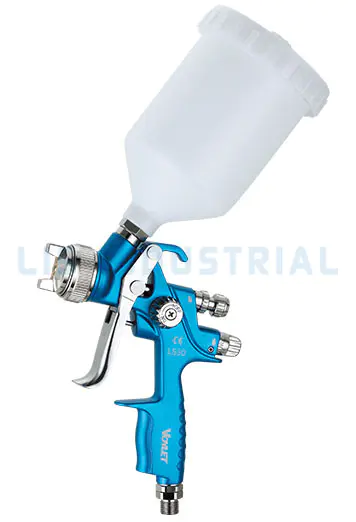 Voylet LS30 空気圧 HVLP 重力フィード スプレーガン 20オンスカップ付き この HVLP 重力フィード スプレー ガンは、ステンレス鋼の流体経路、クロムメッキ真鍮エア キャップ、および調整可能なノズル サイズを備えており、自動車、木工品、およびプラスチックのコーティング プロジェクトに実用的な選択肢となっています。 製品を見る→
HVLP スプレーヤのセットアップ
機器を設置したら、次の 4 つのセットアップ手順を順番に実行してください。各ステップにかかる時間は 1 分もかかりませんが、それらを組み合わせることで仕上がりに大きな効果が得られます。
- エアラインを接続し、入口圧力を設定します。ほとんどの重力フィード HVLP ガンでは、ガン入口で 25 ~ 29 psi から開始します。その後、エア キャップの圧力は約 10 psi に落ち着きます。ガンがコンバージョン タイプである場合、またはタービンによって供給される場合は、HVLP スプレー ガンについてメーカーが指定した値に従ってください。
- 材料を充填して濾します。メッシュフィルターを通して塗料をカップに注ぎます。水性仕上げの場合は、塗料が撹拌棒から滑らかで連続したリボン状に流れ出るまで、通常 5 ~ 10% の水で徐々に薄めます。
- 流体とファンの制御を設定します。ファンコントロールを反時計回りに回すとパターンが広がります。流体コントロールを時計回りに回して、塗料の流れを減らします。ファンを大きく開き、流体制御をガン本体とほぼ同じ高さにすることから始めます。
- スクラップ材料でテストします。段ボールに 2 秒間スプレーしてパターンを調べます。健全な HVLP パターンは、細かく均一な液滴を持つ対称的な楕円形です。パターンの一方のエッジが重い場合は、エア キャップが汚れているか、流体流量の設定が高すぎます。
上の図は、最も頻繁に調整する部分にラベルを付けています。流体ノブは塗料の量を制御し、エア キャップはファンを形成し、トリガーはガンがすでに一定の速度で移動した後にのみ動く必要があります。
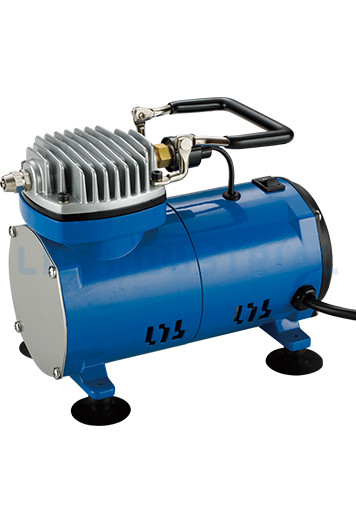 リス工業製 V-505 ポータブルエアブラシ ミニエアコンプレッサー エアブラシ用に特別に設計されたコンパクトなオイルフリー エアコンプレッサー。95W モーター、0.65 CFM 変位、1/4 インチ ガス スレッド コネクタを備え、持ち運び可能な塗装作業に最適です。 製品を見る→
欠陥を防ぐスプレー技術
フィニッシュの勝敗を決めるのはテクニックだ。最初のセッションでこれらの特定の数値を使用すると、違いがすぐにわかります。
- ガンを表面に対して垂直に保ちます。ガンを傾けると、ファンの一方の端がもう一方の端よりも多くの塗料を塗布し、コートがフラッシュした後にのみ現れるストライプを作成します。
- 銃を表面から 6 ~ 8 インチ (15 ~ 20 cm) 離して持ちます。 6 インチより近いとランが発生します。 8 インチより遠くにあると、飛沫が飛行中に乾燥し、ざらざらした粉っぽい質感が生じます。
- 移動中のみ発動。ストロークを開始し、トリガーを握り、表面を横切って移動し、方向を変える直前にトリガーを放します。ストロークの終わりでのトリガーが重いエッジやたるみの主な原因です。
- 各パスを 50% オーバーラップします。次のパスで前のファンの半分をカバーします。膜厚が均一になり、トラスジやカスレを防ぎます。
上の表は、コーティングを施す 2 つの方法を比較しています。重なりがなければ、フィルムのプロファイルは山と谷を形成します。 50% オーバーラップすると、表面が均一な厚さに平らになり、均一に硬化し、サンディングの必要性が大幅に減ります。
ペイント スプレー ガンの持ち方と操作方法に関する別のガイドでは、手の位置と手首の動きについて詳しく説明しています。これは、初めて垂直パネルにスプレーする場合に特に役立ちます。
HVLP スプレーの一般的な問題と解決策
慎重に仕上げた人でも欠陥が見つかります。重要なのは、より多くのペイントや圧力を加えて補おうとするのではなく、原因を迅速に診断することです。この表は、失敗する HVLP ジョブのほとんどの原因となる問題を示しています。
| 欠陥 | 代表的な原因 | 是正措置 |
| 垂れ下がり | 過剰な液体の流れ、ガンが近づきすぎる、パス速度が遅い | 流体の流れを減らし、距離を延ばし、ストロークを高速化します |
| オレンジピール | 塗料の粘度が高すぎる、霧化圧力が低すぎる | 塗料をわずかに薄め、入口圧力を 2 ~ 3 psi 上げます。 |
| ドライスプレー | 銃を持ちすぎている、パスが速すぎる、空気流量が多い | 近づいて速度を落とし、エアキャップの圧力を下げます |
| 魚眼 | 表面のシリコン、油、ワックスの汚れ | 十分に脱脂し、フィッシュアイエリミネーター添加剤を使用してください。 |
| スピッティングまたはスパッタリング | 流体ラインに空気が閉じ込められている、カップが緩んでいる、塗料レベルが低い | カップを締め、材料ラインをパージし、カップを少なくとも 4 分の 1 満たした状態に保ちます |
| 不均一なファンパターン | エアキャップ穴の詰まり、ノズルの摩耗、風量低下 | エアキャップを清掃し、摩耗した部品を交換し、コンプレッサーのCFMをチェックします。 |
| 不均一なファンパターン | エアキャップ穴の詰まり、ノズルの摩耗、風量低下 | エアキャップを清掃し、摩耗した部品を交換し、コンプレッサーのCFMをチェックします。 |
これらの欠陥のほとんどは、距離、速度、流体の流れという 3 つの変数に帰着します。 1 つずつ交換し、ワークピースに戻す前にボール紙で再テストします。
清掃とメンテナンス: すべての作業の最後のステップ
クリーニングはオプションではありません。ガンが濡れたペイントのまま 1 時間でも放置されると、ノズル内に乾燥した物質が発生し、後で溶剤で完全に除去できなくなる可能性があります。次の作業には 5 分かかり、仕上げの品質を決定する精密部品を保護します。
- スプレー後すぐにカップを空にし、適切な溶剤で洗い流してください。
- エアキャップを外し、溶剤に浸してください。精密エアキャップの穴をワイヤーや金属製のピックで掃除しないでください。
- ニードル、ノズル、フルードチップは柔らかい布で拭いてください。
- トリガーピボットとニードルパッキンに軽油を一滴塗布します。
- パッキンシールへの圧力を軽減するために、液体ニードルを少し緩めた状態でガンを保管してください。
プライマー、カラーコート、クリアコートを定期的に切り替える場合は、既製のスプレーガンキットを使用すると、作業の途中で完全に分解することなくセットアップを切り替えることができます。
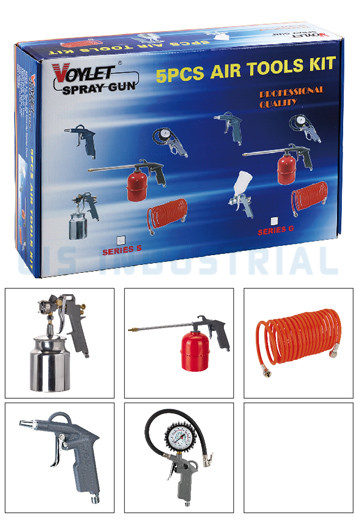 マルチコーティング作業用の Lis Industrial の AK1 スプレーガン キット この既製のスプレーガン キットは、完全な洗浄を行わずにプライマー、カラー コート、クリア コートを切り替えるための多用途のセットアップを提供し、オーバースプレーを最小限に抑えた大量の低圧用途に適しています。 製品を見る→
HVLP 噴霧器に関するよくある質問
Q1: HVLP とは何の略ですか?
大容量、低圧力。これは、エア キャップで約 10 psi の低圧で大量の空気を使用して、最小限のオーバースプレーと高い塗布効率で塗料を霧化するスプレー ガンです。
Q2: HVLP スプレーガンには特別なコンプレッサーが必要ですか?
はい。コンプレッサー供給の HVLP ガンは通常、6 ~ 9 CFM の継続的なエアフローを必要とします。タービンベースの HVLP システムには独自のブロワーが含まれており、工場のコンプレッサーなしで動作します。
Q3: HVLP スプレーガンの空気圧はどのくらいに設定すればよいですか?
ほとんどの重力フィード HVLP ガンは、空気入口で 25 ~ 30 psi で動作し、キャップでは約 10 psi を生成します。最初は低圧から始めて、パターンを確認しながら徐々に圧力を上げていきます。
Q4: HVLP スプレーヤが塗料を吐き出すのはなぜですか?
液体ライン内の空気、フィード カップの緩み、またはカップ内の塗料が少なすぎると、吐き出しが発生する可能性があります。カップを締めて材料ラインをパージし、カップを少なくとも 4 分の 1 満たした状態に保ちます。
Q5: HVLP スプレーの場合、ラテックス塗料はどのくらい薄めればよいですか?
体積比 5 ~ 10% の水から始めます。粘度は温度、湿度、ブランドによって異なります。可能であれば、粘度カップで測定し、必ず最初にボール紙にテストスプレーしてください。
Q6: 使用後に HVLP スプレーガンを洗浄するにはどうすればよいですか?
溶剤で洗い流し、エアキャップを浸し、ニードルとノズルを拭き、トリガーピボットに注油し、パッキンシールを保護するためにニードルを緩めて保管します。